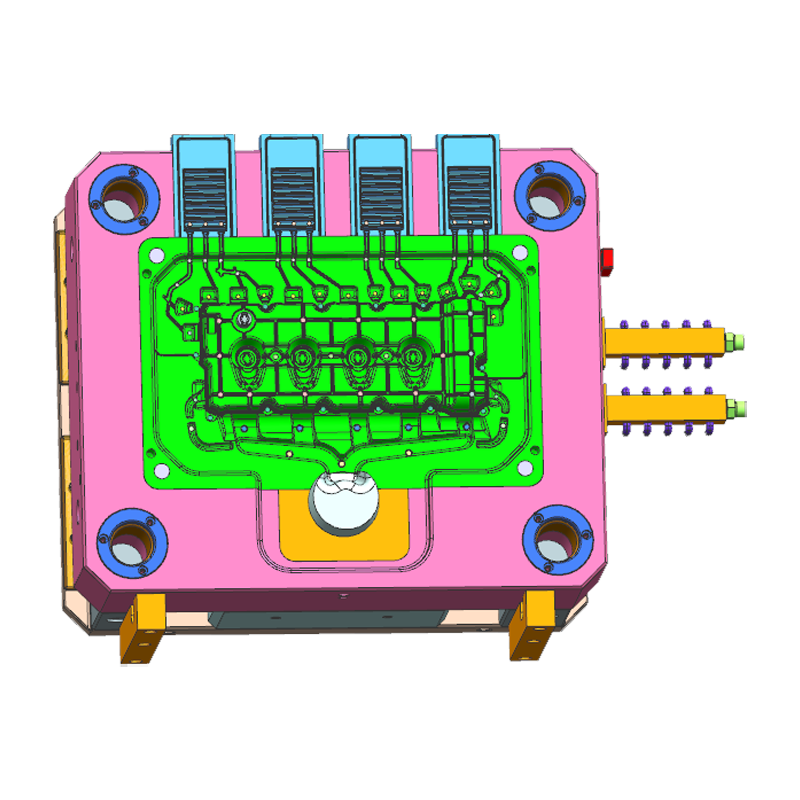
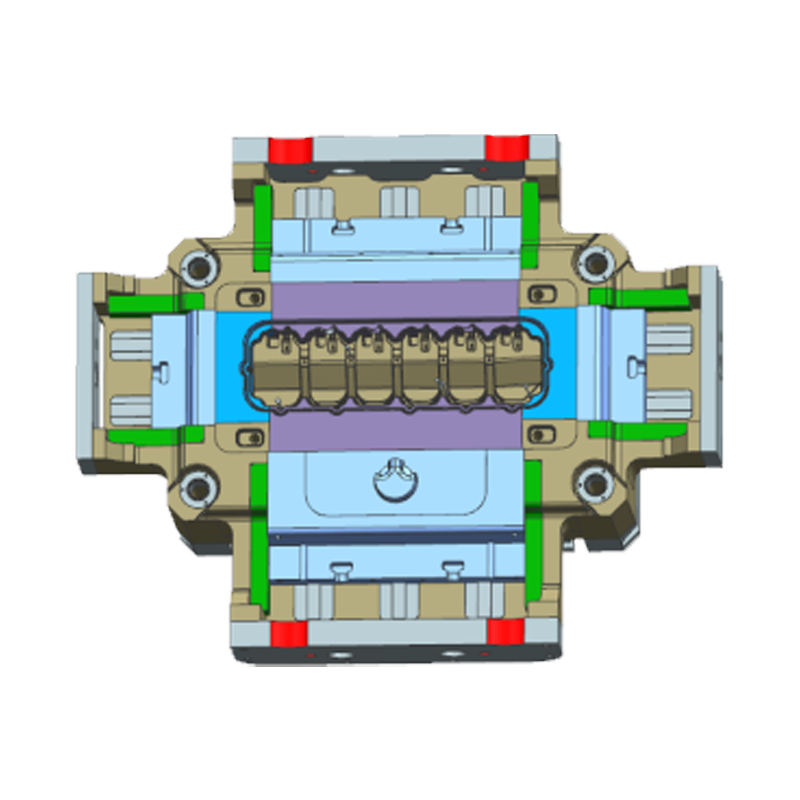
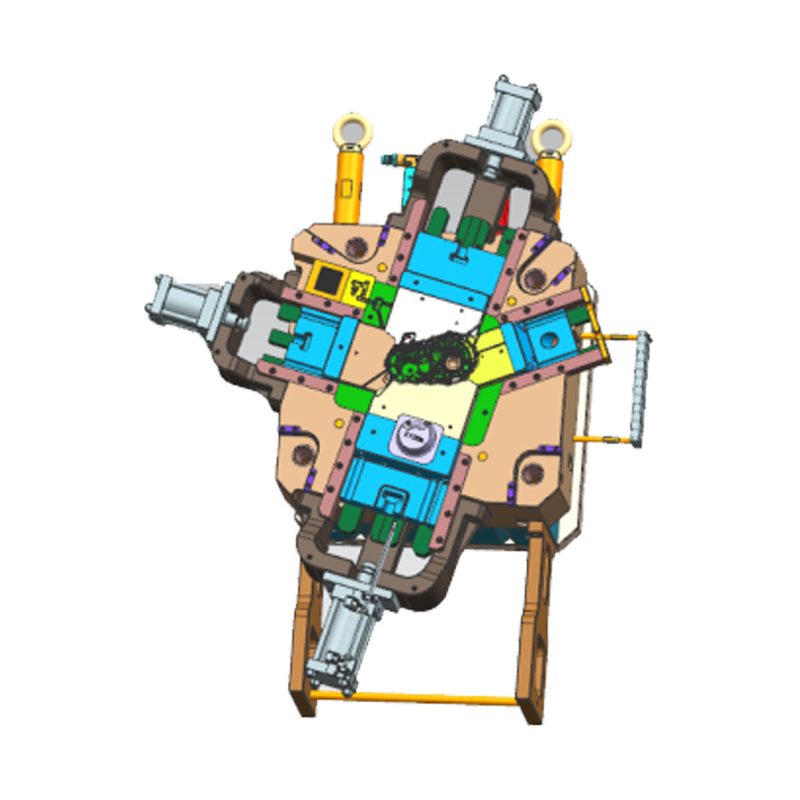
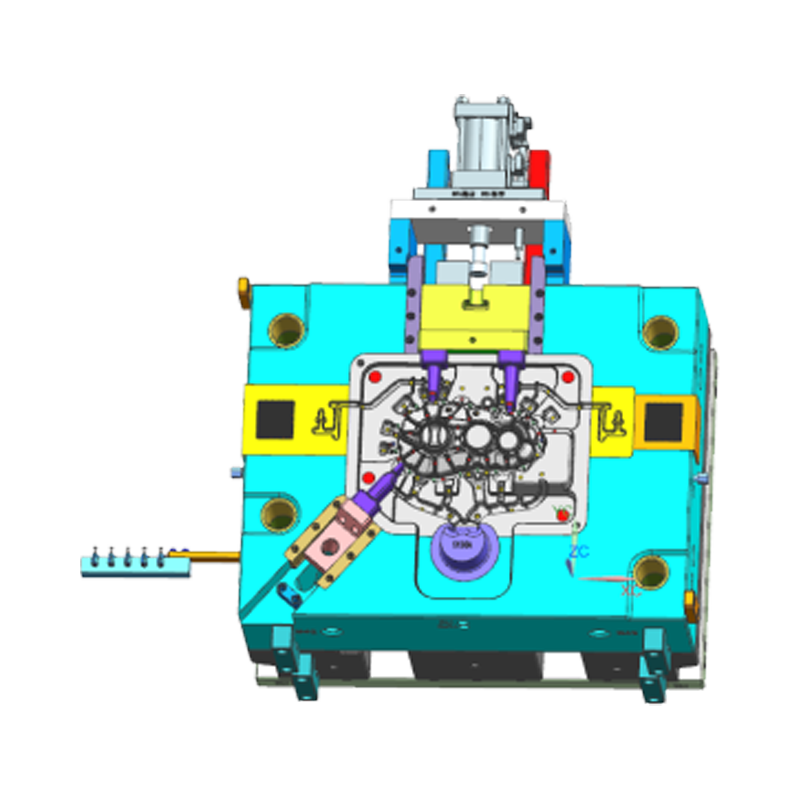
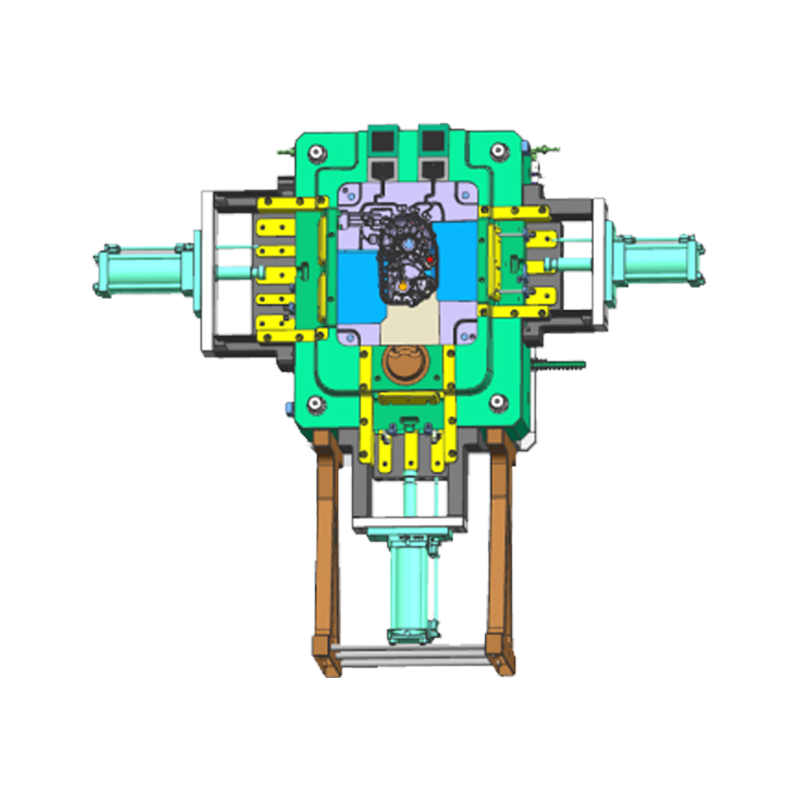
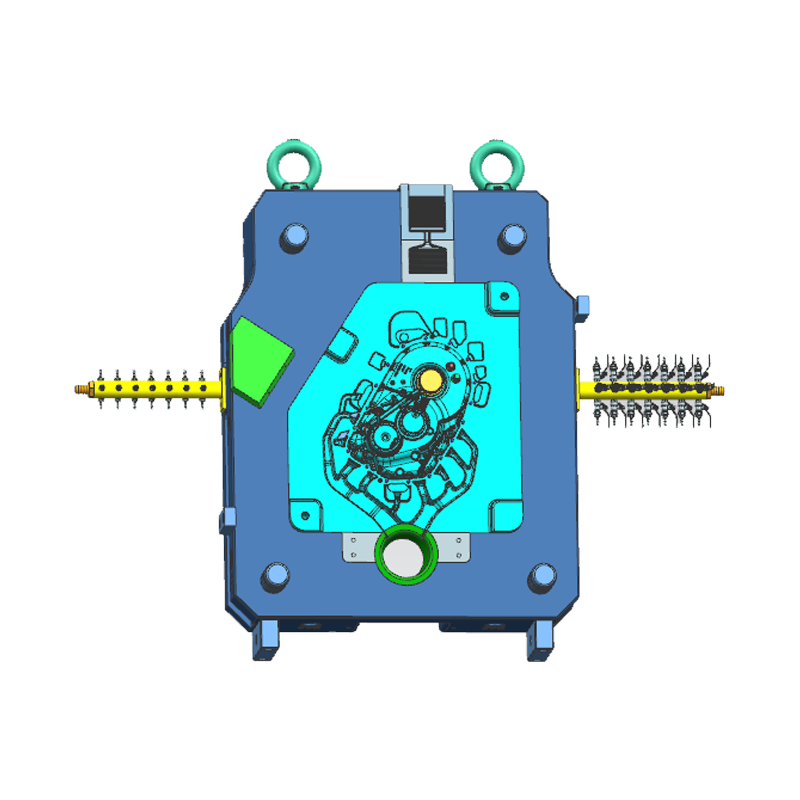
Ang aluminum die casting ay ang nangingibabaw na proseso ng pagmamanupaktura para sa istruktura at mekanikal na mga bahagi ng motorsiklo. Gumagawa ito ng mga bahagi na may masikip na dimensional tolerance, mataas na strength-to-weight ratio, at kumplikadong internal geometries na walang ibang paraan ng mass-production ang maaaring tumugma sa katumbas na halaga. Mula sa mga crankcase ng engine at transmission housing hanggang sa swingarm bracket at handlebar clamp, karamihan sa mga kritikal na load-bearing aluminum parts sa isang modernong motorsiklo ay die cast — isang katotohanang totoo sa mga entry-level commuter, sport bike, at heavyweight cruiser.
Pag-unawa kung paano die cast ng motorsiklo ang mga bahagi ay ginawa, kung aling mga haluang metal ang ginagamit, at kung ano ang naghihiwalay sa precision casting mula sa isang substandard na isa ay mahalaga para sa mga inhinyero, procurement team, at sinumang tumutukoy o nagsusuri ng mga aluminum component para sa mga aplikasyon ng motorsiklo.
Bakit Nangibabaw ang Aluminum Die Casting sa Paggawa ng Component ng Motorsiklo
Ang mga motorsiklo ay nagpapataw ng isang natatanging hinihingi na hanay ng mga kinakailangan sa kanilang mga structural na bahagi: mababang masa upang i-maximize ang ratio ng power-to-weight, thermal stability para sa mga bahagi ng engine-katabing, vibration resistance para sa mahabang buhay ng serbisyo, at geometric complexity upang isama ang maramihang mga function sa iisang castings. Ang aluminyo die casting ay nakakatugon sa lahat ng ito nang sabay-sabay.
Pagbawas ng Timbang Nang Walang Structural Compromise
Ang density ng aluminyo ay humigit-kumulang 2.7 g/cm³ , humigit-kumulang isang-katlo ng bakal sa 7.85 g/cm³. Ang isang die-cast aluminum crankcase na tumitimbang ng 4.5 kg sa cast iron ay tumitimbang sa ilalim ng 1.6 kg — isang pagtitipid na direktang nagpapahusay sa paghawak, kahusayan sa gasolina, at pagkapagod ng rider sa malalayong distansya. Para sa mga high-performance na motorsiklo kung saan mahalaga ang bawat kilo, ang kalamangan na ito ay hindi mapapalitan. Ang CBR600RR ng Honda, halimbawa, ay gumagamit ng die-cast na aluminyo para sa mga pangunahing seksyon ng frame nito, na nag-aambag sa kabuuang basang timbang na 189 kg lamang sa kabila ng isang buong chassis at 600cc inline-four na makina.
Kahusayan ng Proseso sa Scale ng Produksyon
Ang high-pressure die casting (HPDC) ay nag-iinject ng tinunaw na aluminyo sa isang hardened steel die sa mga pressure sa pagitan 10,000 at 30,000 psi at mga oras ng pag-ikot na kasing-ikli ng 15–60 segundo bawat shot. Para sa isang manufacturer na gumagawa ng sampu-sampung libong makina bawat buwan, imposibleng tumugma ang throughput na ito sa sand casting, forging, o machining mula sa billet. Ang namatay mismo - karaniwang H13 tool steel - ang huling 80,000 hanggang 150,000 shot bago mangailangan ng kapalit, ginagawang napakababa sa volume ang per-part tooling amortization cost.
Kalayaan sa Pagdidisenyo para sa Mga Kumplikadong Pinagsamang Bahagi
Ang die casting ay nagbibigay-daan sa mga internal passage, bosses, ribs, threaded insert, at mounting feature na mai-cast sa isang operasyon. Ang aluminum die-cast engine crankcase ay maaaring magsama ng mga daanan ng langis, bearing bores, cooling fins, at structural ribs sa isang bahagi na mangangailangan ng lima o anim na machined at welded na bahagi sa isang alternatibong proseso. Binabawasan ng pagsasamang ito ang paggawa ng pagpupulong, inaalis ang mga potensyal na daanan ng pagtagas, at pinapabuti ang pangkalahatang katigasan ng istruktura.
Ang Proseso ng Die Casting para sa Mga Bahagi ng Aluminum ng Motorsiklo: Hakbang-hakbang
Paggawa ng katumpakan motorcycle aluminum die casting nagsasangkot ng mahigpit na kinokontrol na pagkakasunud-sunod ng mga operasyon. Ang pagkakaiba-iba sa anumang yugto ay dumadami sa dimensional na error, porosity, o mekanikal na pagkasira ng ari-arian sa natapos na bahagi.
Die Design at Paghahanda ng Tooling
Ang disenyo ng die ay ang pinakakinahinatnang hakbang sa buong proseso. Ang mamatay ay dapat isaalang-alang ang aluminyo volumetric shrinkage na humigit-kumulang 3.5–5% sa panahon ng solidification, na nangangailangan ng compensating geometry sa lahat ng kritikal na sukat. Tinutukoy ng lokasyon ng gate, runner geometry, at overflow placement kung paano pinupuno ng nilusaw na metal ang cavity — ang mahinang fill pattern ay nagdudulot ng malamig na shuts, misruns, at porosity concentration. Ang simulation software (gaya ng MAGMASOFT o ProCAST) ay pamantayan na ngayon para sa pagpapatunay ng disenyo ng die sa mga bahagi ng motorsiklo bago ang anumang bakal ay pinutol.
Haluang metal na Pagtunaw at Pagkontrol sa Temperatura
Ang mga aluminum alloy ingot ay natutunaw sa reverberatory o crucible furnace at hawak sa isang tiyak na kinokontrol na temperatura - karaniwang 620–700°C (1,148–1,292°F) depende sa grade ng haluang metal. Direktang nakakaapekto ang temperatura ng metal sa pagkalikido, pag-uugali ng pagpuno, at kalidad ng ibabaw. Ang degassing gamit ang nitrogen o argon ay ginagawa bago ang paghahagis upang alisin ang natunaw na hydrogen, na bumubuo ng mga bula ng porosity sa panahon ng solidification. Ang hydrogen content sa well-degassed aluminum ay dapat nasa ibaba 0.1 mL/100g para sa structural motorcycle castings.
High-Pressure Injection at Solidification
Ang shot sleeve ng die casting machine ay tumatanggap ng metered volume ng molten aluminum. Ang isang hydraulic plunger pagkatapos ay nagtutulak sa metal sa die cavity sa dalawang yugto: isang mabagal na unang yugto upang punan ang runner nang walang kaguluhan, na sinusundan ng isang mabilis na pangalawang yugto sa mataas na bilis upang punan ang bahagi ng lukab bago ang napaaga na solidification. Ang metal ay tumitibay sa ilalim ng intensification pressure - isang third-phase pressure na inilapat pagkatapos ng cavity fill - na pinipiga ang anumang natitirang porosity at pinapabuti ang density sa makapal na mga seksyon. Ang kabuuang solidification ay karaniwang nangyayari sa loob 2–10 segundo pagkatapos ng iniksyon.
Ejection, Trimming, at Post-Processing
Pagkatapos ng solidification, itinutulak ng mga ejector pin ang casting mula sa die. Ang sistema ng runner, mga overflow, at flash ay pinuputol sa isang trim die habang ang bahagi ay sapat na mainit para sa malinis na paggugupit. Ang mga kritikal na butas at mating surface ay ginagawang CNC machine hanggang sa huling tolerance — karaniwan ±0.05 mm o mas mahigpit para sa mga bearing housing at sealing surface. Maaaring ilapat ang heat treatment (T5 o T6 temper) sa mga high-stress structural casting upang mapabuti ang yield strength.
Mga Aluminum Alloy na Ginagamit sa Mga Die Casting ng Motorsiklo
Hindi lahat ng aluminum alloy ay angkop para sa die casting, at hindi lahat ng die-casting alloy ay angkop para sa bawat application ng motorsiklo. Ang pagpili ng haluang metal ay nagtutulak sa mga trade-off sa pagitan ng castability, mechanical strength, thermal resistance, at corrosion performance.
| Alloy | Pangunahing Komposisyon | Lakas ng Tensile (bilang cast) | Mga Pangunahing Katangian | Karaniwang Application ng Motorsiklo |
| A380 (ADC12) | Al-Si8.5-Cu3.5 | ~317 MPa | Napakahusay na castability, mahusay na lakas, mababang gastos | Crankcases, gearbox housings, covers |
| A383 (ADC10) | Al-Si10-Cu2 | ~310 MPa | Mas mahusay na pagkalikido kaysa sa A380, mas pinong detalye ng kakayahan | Mga bracket ng manipis na pader, mga instrument housing |
| A360 | Al-Si9-Mg0.5 | ~296 MPa | Superior paglaban sa kaagnasan, higpit ng presyon | Mga sangkap na haydroliko, mga coolant housing |
| A413 | Al-Si12 | ~296 MPa | Napakahusay na pagkalikido, kumplikadong manipis na mga seksyon | Mga katawan ng karburetor, masalimuot na mga takip |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0.6-Mg0.3 | ~340 MPa (T7: ~360 MPa) | Mataas na ductility, heat-treatable, structural | Mga node ng frame, mga seksyon ng swingarm pivot |
Mga karaniwang aluminyo na haluang metal na ginagamit sa mga die casting ng motorsiklo na may mga mekanikal na katangian at karaniwang mga aplikasyon
Ang A380/ADC12 ay nananatiling workhorse alloy para sa mga application ng motorcycle die cast sa buong mundo dahil sa balanse nito sa castability, mechanical performance, at gastos sa raw material. Gayunpaman, ang mga mas bagong proseso ng vacuum-assisted at structural die casting ay lalong gumagamit ng low-iron, high-ductility alloys tulad ng Silafont-36 na sumusuporta sa heat treatment pagkatapos ng casting — hindi nag-aalok ang isang standard na kakayahan na A380 dahil sa copper content nito na nagiging sanhi ng blistering sa panahon ng solution treatment.
Mga Pangunahing Bahagi ng Motorsiklo na Ginawa ng Aluminum Die Casting
Ang hanay ng mga bahagi na ginawa bilang motorcycle aluminum die castings ay sumasaklaw sa buong makina — mula sa powertrain internals hanggang sa mga chassis bracket at body structure. Ang bawat aplikasyon ay naglalagay ng mga partikular na pangangailangan sa mga katangian ng paghahagis.
Mga Bahagi ng Engine at Powertrain
Ang mga bahagi ng makina ay kumakatawan sa pinakamataas na dami at pinaka-technical na hinihingi na mga bahagi ng die cast ng motorsiklo. Dapat mapanatili ng mga crankcase ang tumpak na pagkakahanay ng bearing bore sa mga hanay ng temperatura mula sa malamig na simula (-20°C) hanggang sa ganap na nagpainit na mga kondisyon ng pagpapatakbo (mahigit sa 120°C sa ibabaw ng crankcase), habang lumalaban sa presyon ng langis sa loob at dinadala ang mga structural load ng buong assembly ng engine. Ang mga cylinder head — partikular para sa mga makinang pinalamig ng likido — ay may kasamang mga kumplikadong panloob na water jacket, valve seat bores, at mga boss ng spark plug na lahat ay inihagis sa iisang aluminum die casting.
- Mga takip ng crankcase at crankcase — pangunahing structural enclosure para sa umiikot na pagpupulong
- Mga bloke ng silindro — madalas na may pinindot na bakal o pinahiran ng Nikasil na aluminum liner
- Mga ulo ng silindro — kabilang ang geometry ng combustion chamber at mga hugis ng port
- Gearbox at mga clutch housing
- Mga katawan ng bomba ng langis at mga pabahay ng bomba ng tubig
Mga Bahagi ng Chassis at Suspension
Ang mga modernong sport at adventure na motorsiklo ay lalong gumagamit ng malalaking format na die casting para sa mga chassis node — mga seksyon na dati nang nangangailangan ng mga welded steel fabrication. Ang BMW's S1000RR at Ducati's Panigale V4 ay parehong gumagamit ng aluminum die-cast main frame section na nagsasama ng steering head, engine mount point, at swingarm pivot sa isang casting, na nag-aalis ng mga welds sa pinakamataas na stress joints sa chassis.
- Mga swingarm pivot bracket at linkage mount
- Fork crown (triple clamp) upper at lower section
- Footpeg mounts at subframe bracket
- Brake caliper bracket at master cylinder body
Mga Electrical at Ancillary Housing
Ang thermal conductivity ng die-cast aluminum — humigit-kumulang 96 W/m·K para sa A380 — ginagawa itong mas gustong housing material para sa mga sangkap na bumubuo o dapat mag-alis ng init. Ang mga cover ng alternator, boltahe regulator housing, at LED headlamp bezel na may pinagsamang heat sink ay lalong tinutukoy sa aluminum die cast upang pamahalaan ang mga electronics na thermal load nang hindi nagdaragdag ng mga dedikadong cooling system.
Porosity: Ang Kritikal na Hamon sa Kalidad sa Mga Bahagi ng Die Cast ng Motorsiklo
Ang porosity — maliliit na void sa loob ng casting — ay ang nag-iisang pinakamahalagang pag-aalala sa kalidad sa mga aluminum die casting ng motorsiklo. Binabawasan nito ang mga mekanikal na katangian, nagiging sanhi ng pagtagas ng presyon sa mga sangkap na nagdadala ng likido, at lumilikha ng mga site ng pagsisimula ng pagkabigo sa ilalim ng cyclic loading. Ang pamamahala sa porosity ay ang pangunahing teknikal na hamon na naghihiwalay sa mga supplier ng de-kalidad na motorcycle die cast mula sa mga producer ng kalakal.
Gas Porosity kumpara sa Shrinkage Porosity
Nabubuo ang porosity ng gas mula sa dissolved hydrogen na inilabas sa panahon ng solidification, na gumagawa bilog, makinis na pader na mga puwang karaniwang 0.1–2 mm ang lapad. Nabubuo ang shrinkage porosity kung saan ang likidong metal ay hindi makakakain ng mga nagpapatigas na rehiyon nang mabilis, na gumagawa hindi regular, magaspang na pader na mga voids sa makapal na mga seksyon o mga lugar na malayo sa gate. Ang parehong mga uri ay nakakabawas sa buhay ng pagkapagod - ipinakita ng mga pag-aaral na ang mga sample ng aluminyo na walang porosity na HPDC ay nakakamit ng mga buhay na nakakapagod 3-5 beses na mas mahaba kaysa sa katumbas na mga sample na may 1–2% porosity sa dami.
Vacuum-Assisted Die Casting para sa mga Kritikal na Bahagi
Inilalabas ng vacuum-assisted high-pressure die casting (VHPDC) ang die cavity sa ibaba 50 mbar absolute pressure bago ang iniksyon, inaalis ang karamihan ng nakulong na hangin na nagdudulot ng gas porosity. Ang mga bahaging ginawa sa ganitong paraan ay maaaring gamutin sa init (hindi tulad ng karaniwang mga bahagi ng HPDC, kung saan ang nakakulong na gas ay lumalawak sa panahon ng paggamot sa solusyon at lumilikha ng mga paltos sa ibabaw), na nagbubukas ng posibilidad ng T6 temper treatment na maaaring magpapataas ng lakas ng ani sa pamamagitan ng 40–60% kaysa sa kundisyon bilang cast . Ang mga premium na motorcycle structural casting — kabilang ang mga frame node at steering head — ay lalong nagsasaad ng VHPDC para sa kadahilanang ito.
Mga Paraan ng Inspeksyon para sa Porosity Detection
Maraming hindi mapanirang at mapanirang pamamaraan ng inspeksyon ang ginagamit upang makilala ang porosity sa mga die casting ng motorsiklo:
- X-ray radiography: Karaniwang inspeksyon para sa mga crankcase ng engine at mga bahagi ng istruktura; nakakakita ng mga panloob na void hanggang sa humigit-kumulang 0.3 mm gamit ang mga digital system
- CT scan: 3D volumetric porosity mapping; ginagamit para sa kwalipikasyon ng kritikal na bahagi at pagsusuri ng kabiguan kaysa sa inspeksyon ng produksyon
- Pagsubok sa presyon: Mandatory para sa mga daanan ng langis at coolant; ang mga bahagi ay may presyon ng hangin sa ilalim ng tubig o helium upang makita ang mga daanan ng pagtagas mula sa porosity na konektado sa ibabaw
- Mapanirang sectioning: Ginagamit sa panahon ng pag-unlad ng proseso upang makilala ang pamamahagi ng porosity at patunayan ang disenyo ng die bago ilunsad ang produksyon
Surface Treatment at Finishing para sa Motorcycle Aluminum Die Castings
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot Blasting and Tumbling
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder Coating and E-Coating
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Polishing and Bright Finishing
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die Casting vs. Alternative Manufacturing Processes for Motorcycle Parts
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Comparison of aluminum manufacturing processes for motorcycle components across key technical and commercial factors
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
Quality Standards and Specifications for Motorcycle Die Cast Suppliers
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
- IATF 16949: The automotive and motorcycle industry quality management system standard, superseding ISO/TS 16949. Any tier-1 supplier to major OEMs (Honda, Yamaha, Kawasaki, BMW) is expected to hold this certification. It mandates advanced product quality planning (APQP), production part approval process (PPAP), and ongoing statistical process control (SPC) for critical characteristics.
- ASTM B85 / EN 1706: Material specifications for aluminum die casting alloys, defining chemical composition limits, mechanical property requirements, and test methods. A380 is covered under ASTM B85; its European equivalent ADC12 is covered under JIS H5302.
- NADCA Product Specification Standards: The North American Die Casting Association publishes dimensional tolerance standards and cosmetic acceptability criteria specifically for die castings, providing the reference framework most OEM engineering specifications are built on.
- OEM-specific porosity standards: Major motorcycle OEMs maintain proprietary x-ray acceptance criteria defining maximum allowable void sizes and densities for each casting category — typically expressed as a porosity severity grade (e.g., ASTM E505 reference radiograph comparison) mapped to part zones by structural criticality.
- Dimensional PPAP submission: Before production launch, suppliers submit first-article inspection reports documenting measured dimensions against drawing tolerances for a sample of typically 30–100 parts , along with capability indices (Cpk ≥ 1.67 for critical characteristics) demonstrating that the process is capable of consistently meeting specification.
Emerging Technologies Changing Motorcycle Aluminum Die Casting
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Gigacasting for Motorcycle Structural Parts
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Rheocasting and Semi-Solid Metal Forming
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Simulation-Driven Design Optimization
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.